Trend industri
2026-10-14
Galas bebola alur dalam 6205 gagal selepas 2,000 jam berjalan dalam barisan pembungkusan, manakala nombor bahagian yang sama berjalan selama 18,000 jam dalam mesin jiran. Perbezaannya adalah jarang gred keluli yang dicetak pada kotak; ia adalah proses pemesinan CNC yang menukar keluli itu menjadi laluan perlumbaan tepat kepada beberapa mikrometer. Proses itu menentukan berapa lama galas sebenarnya bertahan.
Pemesinan CNC adalah tulang belakang pengeluaran galas bebola moden. Setiap laluan perlumbaan sepusat, setiap pelepasan dalaman terkawal dan setiap revolusi senyap bergantung pada alatan mesin yang mengeluarkan bahan dengan ketepatan yang boleh berulang. Artikel ini menerangkan laluan pembuatan daripada stok bar kepada galas siap, gred ketepatan yang keluar daripadanya dan semakan yang perlu anda gunakan sebelum mempercayai pembekal.
Setiap gelang galas ketepatan adalah hasil daripada urutan CNC terkawal, bukan satu pas pemotongan. Laluan adalah sama sama ada bahan itu adalah keluli krom GCr15 (52100), tahan karat 440C atau gred galas lain: bentuk, keras, kisar dan kemasan.
Dalam keadaan lembut, mesin pelarik CNC memusingkan gelang dalam dan luar kepada bentuk hampir bersih, menghasilkan gerek, diameter luar, muka, chamfer dan alur cetek yang kemudiannya akan menjadi laluan perlumbaan. Pusat pusing moden memegang dimensi dalam kira-kira ±15 hingga ±25 mikrometer pada peringkat ini. Kedengarannya longgar di sebelah toleransi terakhir, tetapi ia penting: stok yang tinggal mestilah cukup seragam untuk garis pengisaran mengeluarkannya tanpa memaksa cincin keluar dari bentuk. Berpusing juga menentukan keluasan. Jika muka gelang tidak bersegi empat dengan lubang selepas operasi ini, pengisaran tidak dapat memulihkan ralat sepenuhnya kemudian.
Selepas berpusing, gelang dikeraskan dan dibajakan kepada kira-kira 58 hingga 63 HRC untuk memberikan keluli tahan hausnya. Rawatan haba juga memesongkan geometri: cincin boleh menjadi bujur dengan beberapa mikrometer, dan diameter lubang atau luar boleh membesar atau mengecut. Oleh itu, pengerasan bukanlah langkah terakhir. Ia adalah langkah yang menjadikan pengisaran ketepatan perlu, kerana cincin yang mengeras hanya boleh diperbetulkan dengan pemesinan kasar.
Dalam keadaan mengeras, cincin bergerak melalui urutan pengisaran di mana setiap permukaan disiapkan secara berasingan:
Penamat super berikut pengisaran. Batu berayun halus mengeluarkan logam yang koyak dan berlumur yang ditinggalkan oleh roda pengisar, meninggalkan raceway dengan kekasaran permukaan Ra antara 0.05 dan 0.2 μm untuk galas standard dan di bawah 0.03 μm untuk kelas ketepatan tinggi. Lapisan permukaan ini adalah tempat galas berjaya atau gagal lebih awal: laluan perlumbaan yang kasar menghasilkan geseran, haba dan bunyi lama sebelum haus yang boleh dilihat.
Galas hanya setepat komponennya yang paling kurang tepat. Elemen bergolek dan sangkar yang mengosongkannya membawa keperluan pemesinan mereka sendiri, dan di sinilah penjimatan kos mula-mula muncul.
Bola keluli bermula sebagai dawai, yang berkepala sejuk menjadi sfera kasar, kemudian dipangkas kilat, dirawat haba dan dikisar dalam beberapa hantaran. Operasi lapping terakhir menggunakan plat tetap dengan buburan kasar untuk membawa bola ke tahap ketepatan yang mengejutkan kebanyakan pembeli kali pertama: dalam satu galas gred tinggi, bola dipadankan diameter kepada kira-kira 0.5 μm atau kurang. Bola luar pusingan mengagihkan beban secara tidak sekata, itulah sebabnya pengeluar yang melangkau lapping tidak boleh menghantar galas yang tenang atau tahan lama. Jika aplikasi anda bergantung pada tingkah laku berjalan yang konsisten, semak semula gred bola keluli yang ditawarkan oleh pembekal galas khusus bukannya menganggap setiap bola adalah sama.
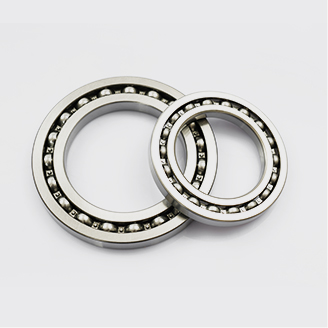
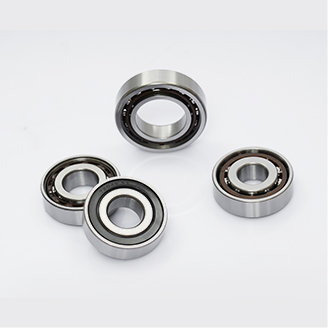
 Pengilang Bebola Bebola Tersuai, Kilang Shanghai Yinin Bearing & Transmission Company Adalah China Steel Ball Bearing Manufacturers dan custom Steel Ball Bearings, Steel ba... Lihat Produk →
Kualiti bola ditakrifkan oleh ISO 3290, di mana nombor gred yang lebih rendah bermakna toleransi diameter yang lebih ketat dan sfera yang lebih baik. G20 ialah minimum biasa untuk galas alur dalam standard; G10 dan lebih halus adalah perkara biasa untuk jentera berketepatan lebih tinggi dan berkelajuan lebih tinggi. Gred mempengaruhi corak sentuhan antara bola dan raceway, dan oleh itu tahap getaran dan hayat galas yang dipasang.
Sangkar dihasilkan dalam tiga cara utama:
Sangkar mengawal seberapa sekata bola kekal dijarakkan. Sangkar dengan poket yang tidak konsisten membolehkan bola tergelincir pada kelajuan tinggi dan berderak semasa permulaan sejuk, dan ia adalah salah satu bahagian pertama yang gagal di bawah beban kejutan.
Gred ketepatan bukan label pemasaran; ia adalah satu set had boleh diukur yang ditakrifkan oleh ISO 492 dan bertanda P0, P6, P5 atau P4. Skala ABEC yang digunakan di Amerika Utara mengikut logik dimensi yang sama, dengan ABEC 1 sepadan dengan P0 dan ABEC 5 duduk berdekatan dengan P5. Parameter pengisaran CNC, kekerapan pembalut roda, kawalan penyejuk dan maklum balas pengukuran semuanya ditetapkan mengikut gred yang mesti dipegang oleh talian.
| Ciri | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Sisihan diameter gerudi (μm) | 0 hingga -10 | 0 hingga -8 | 0 hingga -6 |
| Runout jejari galas yang dipasang (μm) | maks 12 | maks 8 | maks 4 |
| Kebulatan laluan lumba biasa selepas pengisaran (μm) | 1.0-2.0 | 0.5-1.0 | 0.2-0.5 |
| Kekasaran permukaan laluan lumba biasa Ra (μm) | 0.10-0.20 | 0.05-0.12 | 0.025-0.05 |
Bergerak dari P0 ke P5 tidak bermakna mengisar lebih lama. Ini bermakna memilih bahan mentah yang lebih baik, mengambil kenaikan pengisaran yang lebih kecil, memakai roda dengan lebih kerap, menggunakan batu superfinising yang lebih halus dan mengukur dalam persekitaran terkawal suhu, kerana toleransi galas ditakrifkan pada 20 °C. Semua ini meningkatkan masa dan kos kitaran, itulah sebabnya pembeli berpengalaman tidak menyatakan P5 untuk penghantar yang berjalan dengan sempurna pada P0. Peraturan praktikal ialah memilih gred terendah yang memenuhi keperluan kelajuan, kehabisan dan hingar aplikasi, kemudian sahkan pembekal boleh memegang gred itu secara konsisten merentas kumpulan pengeluaran. Had tepat berbeza-beza mengikut saiz galas dan edisi standard, jadi sentiasa sahkan terhadap laporan pemeriksaan yang dikeluarkan bersama kumpulan.
The Kelas ketepatan P6 dan P5 dalam galas siri 6000 mesin CNC berbeza dalam sisihan gerek dan diameter luar, ketepatan larian dan kos proses pengisaran itu sendiri. Secara selari, yang muat aci dan perumahan disyorkan untuk galas ABEC 5 menjadi lebih kritikal apabila toleransi mengetatkan; menekan gelang P5 ke dalam perumah dengan gangguan berlebihan boleh mengubah bentuk raceway melebihi ketepatan yang dihasilkan.
Jika anda memerlukan keluarga konkrit untuk dibandingkan dengan nombor tersebut, Galas bebola alur dalam 6200 siri dihasilkan dalam kelas toleransi ini dan merupakan antara siri yang paling banyak disahkan dalam perolehan industri.
 Pengeluar Galas Bebola Deep Groove Siri 6200 Tersuai, Kilang Shanghai Yinin Bearing & Transmission Company Adalah China 6200 Series Deep Groove Ball Bearing Manufacturers dan custom 6200 Series Deep G... Lihat Produk →
Walaupun sijil menunjukkan kelas toleransi yang betul, galas boleh gagal awal jika talian pemesinan meninggalkan kerosakan tersembunyi. Lima kecacatan ini menyumbang kepada kebanyakan kegagalan galas pramatang di pasaran:
Corak di sebalik semua lima kecacatan adalah sama: galas melepasi pemeriksaan dimensi asas tetapi membawa kerosakan proses yang memendekkan hayat perkhidmatan. Itulah sebabnya pembekal dengan keupayaan pemesinan sebenar mengawal proses, bukan hanya nombor pemeriksaan akhir.
Anda tidak dapat melihat kualiti proses CNC daripada gambar, tetapi anda boleh bertanya soalan yang betul dan meminta dokumen yang betul. Gunakan senarai di bawah sebagai titik permulaan untuk penilaian pembekal.
Apabila anda menterjemah cek ini ke dalam keputusan pembelian, mulakan dengan keluarga galas yang sesuai dengan mesin. The julat galas bebola dalam alur ialah titik permulaan lalai untuk kebanyakan peralatan berputar kerana ia mengimbangi kapasiti beban, kelajuan dan kos merentasi sampul luas saiz dan kelas ketepatan. Walau apa pun nombor bahagian, ingat bahawa proses pemesinan CNC di belakang galas tidak dapat dilihat selepas pemasangan, tetapi ia membentuk setiap ciri prestasi yang akan anda ukur kemudian. Fahami rantai pusingan, pengisaran, kemasan super dan ukuran, dan anda berhenti membeli nombor alat ganti dan mula membeli keupayaan pemesinan yang terbukti.
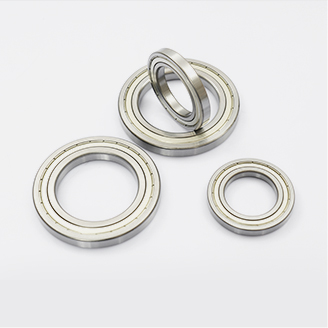
 Pembekal Galas Bebola Deep Groove Borong, Kilang Sebagai pembekal galas bebola dalam alur China dan kilang galas bebola dalam alur, Shanghai Yinin Bearing & penghantaran membekalkan ... Lihat Produk →
Produk kami yang disediakan
Hubungi kami
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Kawasan Perindustrian Huangxu, Dantu, Zhenjiang City, Wilayah Jiangsu, China
Industri